


Selempang mata bisa terlihat sempurna namun tetap menjadi beban. Selempang tali kawat pengaman ferrule 16 mm yang ditekan dengan cetakan yang sesuai pada tonase penuh, menggunakan ferrule alumin...
READ MORESebuah pemroses tali kawat di Asia Tenggara baru-baru ini menolak hampir 30 persen batch anil karena kumparan saling menempel dan lapisan luarnya tergores sehingga tidak dapat diperbaiki lagi. Profil tungku sudah benar, atmosfer pelindung stabil, dan waktu siklus sesuai dengan spesifikasi material. Kesalahannya bukan berasal dari perlakuan panas itu sendiri. Mereka berasal dari pembawa anil untuk kumparan kawat yang menahan kumparan selama siklus.
Pembawa anil untuk kumparan kawat bukanlah kotak pasif yang hanya mengangkut kumparan ke dalam tungku. Mereka mengontrol seberapa banyak kontak yang dilakukan permukaan kawat dengan struktur baja, seberapa bebas atmosfer tungku bersirkulasi antar lapisan, seberapa merata tumpukan mendistribusikan berat, dan seberapa banyak penyalahgunaan mekanis yang dialami tepi kumparan selama bongkar muat. Dalam batch annealing, desain pembawa adalah salah satu variabel paling langsung yang dapat diubah oleh pabrik untuk menghilangkan cacat lengket dan tergores tanpa menyentuh pengaturan tungku.
Artikel ini menjelaskan apa itu pembawa anil, mengapa pembawa tersebut menyebabkan atau mengatasi cacat anil batch yang paling umum, jenis dan bahan pembawa apa yang tersedia, dan cara memilih, mengintegrasikan, dan memelihara pembawa sehingga dapat bekerja secara konsisten selama bertahun-tahun. Ini juga menghubungkan keputusan operator ke jalur pemrosesan kawat yang lebih luas, termasuk peralatan penggulungan, penggulungan, dan anil ujung tali kawat.
Sejak tahun 1992, perusahaan kami telah memproduksi peralatan pemrosesan tali kawat, termasuk mesin anil tali kawat baja, mesin penggulung, mesin press hidrolik, dan aksesori pencocokan, untuk pelanggan di lebih dari selusin negara. Panduan dalam artikel ini mencerminkan pola lapangan yang telah kami amati saat prosesor menggabungkan jalur anil koil dengan operasi anil akhir dan penyelesaian.
Pembawa anil untuk gulungan kawat secara langsung mempengaruhi apakah kumpulan kawat anil keluar bersih atau menjadi potongan; pemilihan pembawa memerlukan perhatian yang sama seperti kalibrasi tungku.
Annealing Carriers untuk Wire Coiler: Definisi dan Peran dalam Batch Annealing
Pembawa anil adalah keranjang, baki, bingkai, atau perlengkapan yang dapat digunakan kembali yang mendukung kumparan kawat selama anil batch. Ini menjaga geometri kumparan tetap utuh, memisahkan lapisan yang berdekatan sehingga permukaan kawat tidak menyatu, memungkinkan atmosfer tungku dan panas menjangkau setiap belokan, dan membuat tumpukan stabil secara mekanis sehingga dapat diangkat dengan derek, pendorong, atau mesin pengisi daya tanpa berpindah.
Dalam operasi anil batch yang khas, kawat dililitkan pada kumparan, diturunkan ke pembawa, dan ditumpuk dua, tiga, atau empat pembawa tinggi di dalam tungku lonceng atau tungku kotak. Tungku disegel, dibersihkan dengan nitrogen atau hidrogen, dipanaskan sampai suhu anil, ditahan selama waktu perendaman yang diperlukan, dan kemudian didinginkan secara terkendali. Setiap tahap siklus tersebut memberikan gaya pada kawat yang harus dikelola oleh pembawa.
Kontak langsung antar lapisan koil adalah masalah utama. Pada suhu anil, permukaan baja yang bersih dapat terikat melalui difusi, terutama di bawah tekanan tekan dari tumpukan kumparan. Pembawa yang dirancang dengan baik mengurangi area kontak, memperkenalkan fitur pemisahan seperti pelat berlubang atau wire mesh, dan mendistribusikan bobot mati tumpukan sehingga tidak ada satu lapisan pun yang membawa beban lokal berlebihan.
Operator juga mempengaruhi sirkulasi atmosfer. Dalam anil bel hidrogen, misalnya, gas harus mengalir melalui tumpukan kumparan dan menghilangkan kontaminan dari permukaan. Pembawa dengan area terbuka rendah menghalangi aliran, memperpanjang waktu siklus, dan menciptakan variasi lokal dalam kondisi oksida. Pembawa dengan perforasi yang besar, geometri yang kaku, dan penyangga yang ditempatkan dengan hati-hati memberikan atmosfer jalur yang dapat diprediksi di sekitar dan melalui kumparan.
Terakhir, media pembawa adalah alat yang dapat digunakan kembali. Ia harus bertahan dalam ratusan siklus pemanasan, pendinginan, dan penanganan mekanis tanpa mengalami distorsi. Persyaratan tersebut mendorong pemilihan metode dan material konstruksi, yang keduanya akan dibahas nanti dalam panduan ini.
Bacaan Terkait
Perlakukan pembawa anil sebagai komponen termal dan mekanis tungku, bukan sebagai tempat penyimpanan sederhana.
Cacat Menempel dan Tergores: Mengapa Desain Pembawa Menentukan Kualitas Kumparan
Lengket adalah perpaduan permukaan kawat yang berdekatan pada titik kontak lokal. Goresan adalah abrasi mekanis pada permukaan kawat ketika lapisan-lapisan bergeser relatif satu sama lain selama pemanasan, pendinginan, atau penanganan tungku. Kedua cacat tersebut merupakan masalah kualitas yang paling sering dilaporkan dalam batch annealing kawat dan batang baja. Tujuan dari banyak desain ulang pembawa anil adalah untuk mencegah kedua cacat ini.
Data yang dibahas di bawah ini berasal dari catatan cacat yang dikumpulkan di beberapa operasi anil batch yang memproses kawat baja karbon menengah pada wadah yang dapat ditumpuk. Meskipun setiap pabrik mempunyai kondisi tungku, kualitas atmosfer, dan kualitas material yang berbeda-beda, distribusi penyebab kerusakan mengikuti pola yang sangat konsisten. Pada lebih dari 60 persen kasus yang dilaporkan, akar permasalahannya melibatkan pembawa dan bukan pengendali tungku. Kami mengelompokkan laporan ke dalam lima kategori asal cacat sehingga tim pemrosesan dapat melihat di mana perbaikan operator mempunyai pengaruh tertinggi. Bagan di bawah menunjukkan bagaimana penyebab cacat dikaitkan sebelum pabrik mengoptimalkan pembawa anilnya.
Atribusi Cacat dalam Batch Annealing Kumparan Kawat Sebelum Optimasi Pembawa
Menempel di antara lapisan kumparan yang berdekatan 42%
Goresan yang disebabkan oleh penyangga yang kasar atau berubah bentuk 26%
Deformasi kumparan akibat beban susun 14%
Perubahan warna permukaan akibat aliran gas yang tersumbat 11%
Menangani kerusakan selama pemindahan koil-ke-tungku 7%
Empat dari lima kategori cacat pada bagan terkait langsung dengan desain pengangkut atau kondisi pengangkut. Pelekatan di antara lapisan kumparan yang berdekatan merupakan penyebab terbesar yaitu 42 persen dari kerusakan yang dilaporkan; ini terjadi ketika tekanan kontak dan suhu cukup tinggi untuk memulai ikatan difusi. Pembawa dengan permukaan yang datar dan kontinu memberikan titik kontak yang lebih sedikit pada kawat tetapi area kontak yang lebih besar, yang secara paradoks meningkatkan risiko lengket karena setiap titik kontak membawa tekanan lokal yang tinggi. Pembawa berlubang dengan rusuk penyangga yang sempit mengurangi area kontak secara dramatis dan menunjukkan peningkatan tercepat dalam penolakan terkait pelekatan. Goresan menyumbang 26 persen, dan dalam sebagian besar kasus, akar penyebabnya adalah permukaan pembawa yang kasar, gerinda yang dilas, atau batang penyangga yang berubah bentuk dan bergesekan dengan kawat saat tumpukan melebar dan menyusut. Deformasi kumparan sebesar 14 persen biasanya terjadi akibat penumpukan yang berlebihan atau penggunaan pembawa dengan permukaan horizontal yang tidak rata. Perubahan warna pada 11 persen biasanya disebabkan oleh tersumbatnya aliran gas, yang merupakan faktor lain yang berhubungan dengan pembawa, karena area terbuka pembawa menentukan seberapa banyak atmosfer mencapai pusat kumparan. Sisanya sebesar 7 persen dari cacat ditelusuri ke penanganan kerusakan selama perpindahan antara coiler, pembawa, dan tungku, yang lagi-lagi merupakan masalah geometri pembawa dan kompatibilitas perlengkapan. Dalam istilah praktis, hal ini berarti bahwa pabrik dapat mengurangi cacat anil total hingga lebih dari setengahnya hanya dengan mengganti wadah baki padat dengan keranjang yang berventilasi baik dan memiliki kontak rendah dengan tapak yang sama. Peningkatan ini tidak bersifat spekulatif; beberapa prosesor yang kami gunakan hanya mengubah pembawa dan mempertahankan program tungku yang sama, dan penolakan yang melekat turun sesuai urutan besarnya. Nuansa penting adalah bahwa desain pembawa harus sesuai dengan lebar kumparan, diameter luar kumparan, dan tinggi tumpukan garis tertentu; pembawa yang cocok untuk kawat halus mungkin tidak cocok untuk batang yang berat. Oleh karena itu, ketika pabrik melaporkan peningkatan cacat akibat goresan secara tiba-tiba, pemeriksaan pertama yang harus dilakukan adalah permukaan pembawa, bukan suhu tungku. Pengukuran rutin kerataan pembawa dan kondisi tepi kontak termasuk dalam rutinitas kendali mutu yang sama seperti kalibrasi termokopel tungku.
Karena lebih dari 80 persen cacat batch annealing yang umum disebabkan oleh geometri pembawa, ventilasi, atau kondisi permukaan, mengoptimalkan pembawa adalah peningkatan keandalan tercepat dan berbiaya rendah yang tersedia untuk wire coil annealer.
Jenis Umum Pembawa Anil untuk Kumparan Kawat
Lima desain pembawa dasar mencakup sebagian besar aplikasi batch annealing di industri kawat. Pilihannya bergantung pada ukuran kumparan, berat, suhu anil, kebutuhan atmosfer, dan peralatan penanganan yang sudah terpasang di pabrik. Tabel di bawah ini merangkum karakteristik utama setiap desain.
| Jenis Pengangkut | Konstruksi | Ventilasi | Kapasitas Beban | Paling Cocok Untuk |
|---|---|---|---|---|
| Pembawa pelat baja berlubang | Pelat datar dengan lubang bulat atau berlubang, tepi dilas, rusuk kaku | 30-40% area terbuka | Sedang hingga tinggi | Anil koil serba guna dengan ketinggian susun sedang |
| Keranjang kawat las | Lantai dan samping jaring, rangka kawat las, lug pengangkat opsional | 50-60% area terbuka | Rendah hingga sedang | Kawat halus, anil terang di mana akses atmosfer sangat penting |
| Pembawa rangka cor yang dapat ditumpuk | Besi tuang atau kisi-kisi baja tuang tahan panas dengan tiang susun integral | 40-50% area terbuka | Tinggi | Kumparan batang berat, masa pakai lama, siklus suhu tinggi |
| Operator yang dapat diperluas tersegmentasi | Segmen yang dapat disesuaikan yang mengunci diameter dalam koil | Tergantung pada jarak segmen | Sedang | Berbagai ukuran koil dengan satu perlengkapan |
| Pembawa perlengkapan khusus | Dibuat untuk menggulung diameter dalam, diameter luar, dan dimensi tungku | Adat | Adat | Geometri kumparan khusus dan sistem pemuatan otomatis |
Pembawa pelat baja berlubang adalah yang paling umum karena menggabungkan biaya produksi rendah dengan kekuatan struktural yang baik. Area terbuka dicapai dengan lubang bundar atau bukaan berlubang, biasanya diberi jarak sedemikian rupa sehingga pelat tetap cukup kaku untuk mencegah kendur di antara penyangga. Pembawa ini adalah titik awal yang masuk akal untuk kabel berdiameter di atas 3 mm di mana berat kumparannya signifikan.
Keranjang kawat las menawarkan ventilasi tertinggi dan tapak kontak terkecil, menjadikannya sangat baik untuk anil terang dan untuk kabel halus yang mudah tergores. Kelemahan utamanya adalah kapasitas beban yang terbatas: lantai jaring dapat menonjol di bawah tumpukan yang berat, sehingga biasanya dibuat dengan rangka periferal dan cincin penyangga pusat. Mereka juga memerlukan pemeriksaan yang lebih sering karena setiap persimpangan kawat dapat kendor setelah banyak siklus termal.
Pembawa rangka cor yang dapat ditumpuk adalah opsi tugas berat. Struktur cor mempertahankan bentuknya pada suhu tinggi lebih baik dibandingkan fabrikasi yang dilas, dan pola grid memberikan dukungan dan ventilasi yang konsisten. Harganya lebih mahal pada awalnya, namun pada pabrik dengan tonase tinggi, masa pakai yang lebih lama biasanya menurunkan biaya per siklus anil.
Operator tersegmentasi dan khusus melayani tujuan yang lebih sempit. Pembawa tersegmentasi cocok untuk pabrik yang memproses berbagai diameter kumparan karena alas yang sama dapat disesuaikan daripada membeli pembawa terpisah untuk setiap ukuran. Perlengkapan khusus dibenarkan ketika tungku anil memiliki dimensi yang tidak biasa, atau ketika mesin pengisian otomatis memerlukan geometri pembawa yang tepat.
| Skenario Aplikasi
| Penekanan Seleksi
|
Jenis pembawa yang tepat ditentukan oleh kumparan terberat dalam produksi, siklus terpanas, dan sistem atmosfer; tidak ada operator universal yang berkinerja baik di semua kondisi.
Bahan Pembawa Annealing: Sifat, Suhu, dan Ekonomi
Pemilihan bahan menentukan berapa lama bahan pembawa mempertahankan bentuknya, berapa banyak skala yang menempel pada kawat, dan berapa biaya bahan pembawa per siklus anil. Tabel di bawah ini membandingkan lima kelompok material yang paling sering digunakan oleh produsen dan pemasok pembawa.
| Bahan | Suhu Berkelanjutan Maks | Perilaku Oksidasi | Biaya Relatif | Kehidupan Layanan yang Diharapkan |
|---|---|---|---|---|
| Baja karbon (Q235 / A36) | 550-600°C | Berskala dengan cepat di atas 550°C | Rendah | 2-4 tahun dalam layanan suhu rendah |
| Rendah-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680-720°C | Penskalaan sedang, membentuk lapisan oksida pelindung | Sedang | 4-6 tahun |
| Baja tahan karat 304 | 800-850°C | Ketahanan oksidasi yang baik, biaya moderat | Sedang-high | 6-8 tahun |
| Baja tahan karat 310S / 309 | 1000-1050°C | Ketahanan oksidasi yang sangat baik pada suhu tinggi | Tinggi | 8-12 tahun |
| Baja cor tahan panas (basis Ni-Cr) | 900-1000°C | Struktur cor yang luar biasa tahan terhadap mulur | Tinggi | 8-12 tahun |
Baja karbon menarik ketika siklus anil tetap di bawah 600°C. Dalam kondisi tersebut, bahan ini memberikan kekuatan dan kekakuan yang memadai dengan harga beli yang rendah. Masalahnya dimulai ketika tanaman menaikkan suhu siklus lebih tinggi atau memperpanjang waktu perendaman, karena kerak yang cepat menghilangkan penampang material dan kerak mengelupas pada kawat, menyebabkan tanda permukaan yang muncul setelah penarikan.
Baja tahan panas paduan rendah adalah peningkatan yang umum. Harganya sekitar 30 hingga 40 persen lebih mahal dibandingkan baja karbon biasa namun bertahan kira-kira dua kali lebih lama dalam penggunaan yang sama, yang biasanya membuatnya lebih murah berdasarkan biaya per siklus. Suhu tersebut merupakan suhu minimum yang direkomendasikan untuk anil batch di atas 650°C.
Pembawa baja tahan karat, terutama kelas 304 dan 310S, lebih disukai ketika paket besar kawat halus dianil berulang kali dan kualitas permukaan adalah prioritas utama. Baja tahan karat tidak membentuk kerak lepas seperti baja karbon, sehingga risiko partikel kerak menempel pada kawat jauh lebih rendah. Biaya material yang lebih tinggi dibenarkan oleh tingkat scrap yang lebih rendah pada jalur bright annealing.
Pembawa tahan panas cor adalah solusi premium untuk operasi yang menjalankan siklus suhu tinggi secara terus menerus, seperti anil kawat tahan karat atau kawat pegas katup. Struktur cornya lebih tahan terhadap mulur dibandingkan lembaran yang dilas, dan desain kisi-kisinya meminimalkan titik kontak. Pabrik yang menjalankan dua atau tiga shift biasanya mendapati bahwa operator cor membayar kembali investasi awal yang lebih tinggi dalam waktu delapan belas bulan.
Beberapa produsen juga menawarkan pembawa baja karbon aluminized. Lapisan aluminium memberikan perlindungan oksidasi sedang sekitar 600 hingga 650°C dengan biaya lebih rendah dibandingkan baja tahan karat. Lapisan ini terdegradasi secara bertahap, sehingga pembawa aluminiasi sebaiknya diperlakukan sebagai pilihan sekali pakai untuk kumparan dengan beban ringan.
Bandingkan bahan pembawa berdasarkan biaya per siklus anil daripada harga beli saja; bahan pembawa tahan panas yang lebih mahal sering kali terbayar dengan masa pakai yang lebih lama dan cacat permukaan yang lebih sedikit.
Cara Memilih Pembawa Annealing untuk Wire Coiler
Seleksi dimulai dengan data proses, bukan dengan katalog produk. Sebelum menghubungi produsen atau pemasok, kumpulkan parameter pengoperasian berikut untuk saluran Anda.
- Diameter luar kumparan, diameter dalam, dan tinggi setelah dililitkan pada kumparan
- Berat kumparan dan berat total maksimum tumpukan yang terisi penuh
- Suhu anil, waktu perendaman, dan komposisi atmosfer tungku
- Dimensi internal tungku dan metode pengisian daya (derek, pendorong, atau kereta otomatis)
- Diperlukan keseragaman pemanasan dan penyimpangan suhu yang dapat diterima di dalam tumpukan
- Peralatan penanganan dan jalur perpindahan dari coiler ke pembawa ke tungku
- Jumlah shift produksi dan masa pakai operator yang ditargetkan
- Anggaran untuk pembelian awal versus biaya jangka panjang per siklus anil
Setelah parameter ini ditentukan, lakukan seleksi dalam urutan terstruktur.
- Tentukan tumpukan kumparan kasus terburuk: kumparan terberat, susunan tumpukan tertinggi, dan siklus terpanas yang harus dipertahankan oleh pembawa.
- Hitung tekanan kontak pada lapisan kumparan bawah dengan menggunakan berat tumpukan dibagi dengan total luas kontak penyangga.
- Pilih jenis pembawa yang membatasi area kontak sekaligus menjaga tepi kumparan tetap stabil dan mencegah teleskop.
- Pastikan area terbuka pembawa sesuai dengan sistem atmosfer tungku dan laju aliran gas yang diperlukan.
- Bandingkan kualitas material dengan suhu siklus dan atmosfer, lalu pilih kualitas dengan biaya per siklus terendah.
- Konfirmasikan kompatibilitas penanganan dengan kait, garpu, atau mesin pengisi daya derek yang ada.
- Tetapkan jadwal inspeksi dan strategi suku cadang dengan pemasok sebelum batch pertama diproses.
Saat membeli pembawa anil langsung dari produsen, periksa apakah pemasok memproduksi pembawa dari stok baja bersertifikat, apakah mereka dapat memberikan sertifikat material, dan apakah mereka menawarkan kisi-kisi cadangan, palang penyangga, dan tiang penumpukan untuk penggantian nanti. Banyak pembeli lebih memilih untuk mengambil bahan pengangkut dari satu produsen yang juga memasok peralatan penggulungan dan anil mereka, karena toleransi dimensi dan rekomendasi material tetap konsisten di seluruh lini proses. Jika Anda membeli dalam jumlah banyak, perjanjian grosir dengan produsen terkemuka dapat mengurangi biaya per unit secara signifikan. Ingatlah bahwa pembawa adalah alat yang dapat dikonsumsi dengan masa pakai yang terbatas; mengevaluasi harga pembelian sebagai biaya per siklus anil, bukan sebagai biaya modal satu kali.
Proses seleksi yang disiplin berdasarkan kumparan terberat dan siklus terpanas akan selalu mengungguli pembelian pembawa katalog termurah; pembawa harus direkayasa untuk kondisi tungku sebenarnya.
Mengintegrasikan Annealing Carrier dengan Peralatan Wire Coiling dan Annealing
Pada jalur pemrosesan kawat modern, pembawa tidak berdiri sendiri. Kumparan terlepas dari penggulung kawat, dipindahkan ke pembawa, dan kemudian bergerak melalui tungku anil. Coiler menentukan dimensi kumparan, tegangan belitan, dan kondisi permukaan kawat saat dipasang pada pembawa. Jika kumparan menghasilkan kumparan yang longgar atau teleskopik, pengangkut tidak dapat memperbaikinya; jika pembawa memiliki tepi yang tajam, kumparan yang dililit sempurna pun akan tergores.
Titik integrasi yang paling penting adalah kesesuaian dimensi antara diameter dalam kumparan dan diameter penyangga pembawa. Sebuah kumparan dengan diameter dalam 500 mm harus diletakkan pada penyangga yang menahannya pada lubang dalam tanpa menekan pembungkus luarnya. Pembawa harus dirancang sedemikian rupa sehingga kumparan ditopang pada setidaknya dua cincin, sehingga memungkinkan atmosfer melewati lubang selama keseluruhan siklus.
Pada akhir langkah anil, pemroses tali kawat sering kali melakukan operasi perlakuan akhir tambahan seperti pemotongan, peleburan, dan pengurangan. Dalam rangkaian produk kami, mesin anil dan lancip tali kawat RDQ1011 menggabungkan langkah-langkah anil dan pembentukan ujung menjadi satu operasi, menghasilkan ujung lancip kompak yang tidak terurai.
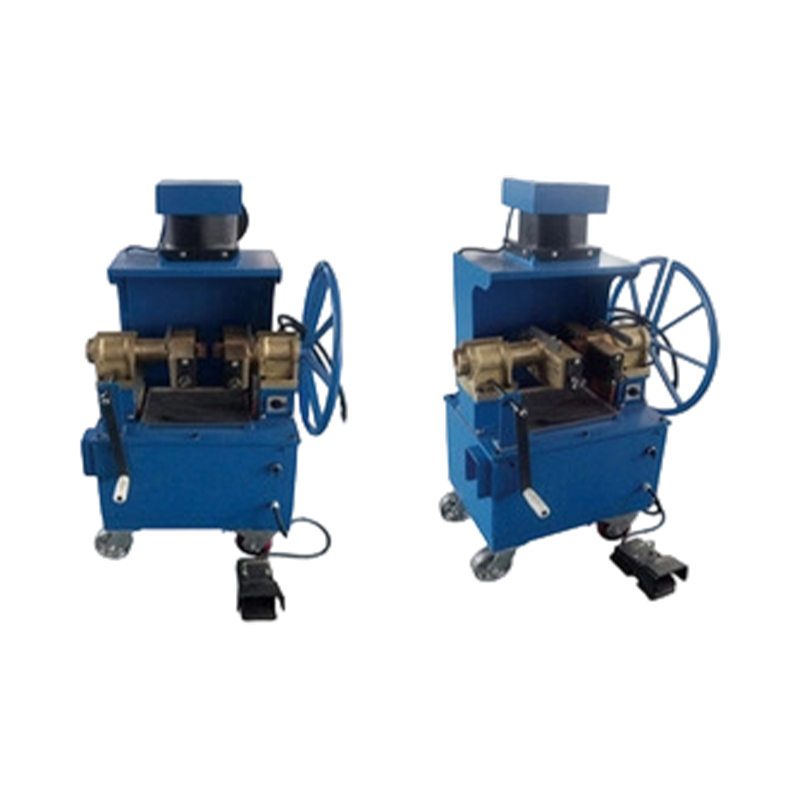 Mesin Annealing dan Tapering Tali Kawat RDQ-1011 Mesin ini menggabungkan anil dan pembentukan ujung dalam satu langkah, menghasilkan ujung runcing yang kompak dan tidak terurai. Cocok untuk tali elevator, tambang, dan derek, dengan pengoperasian yang mudah dan konsumsi daya yang rendah. Lihat Produk →
Untuk sisi gulungan, mesin penggulung tali kawat XT1600 memberikan penggulungan tali kawat yang terkontrol ke gulungan atau gulungan dengan tegangan yang dapat disesuaikan, sehingga gulungan meninggalkan gulungan dalam bentuk yang bersih, stabil dan dapat dipindahkan ke pembawa tanpa kerusakan tepi.
 Mesin Penggulung Tali Kawat XT-1600 Dirancang untuk penggulungan tali kawat yang terkontrol ke gulungan dengan tegangan yang dapat disesuaikan, mesin ini memastikan gulungan yang bersih dan stabil untuk perpindahan yang aman. Ini fitur torsi tinggi, pengaturan kecepatan stepless, dan pengukuran panjang yang tepat. Lihat Produk →
Ketika program produksi mencakup anil terpisah pada ujung tali kawat tertentu tanpa memanaskan ulang seluruh kumparan, mesin anil tali kawat baja RDQ1010 memberi operator stasiun kerja khusus untuk tugas tersebut, sehingga mengurangi konsumsi energi tungku dan memperpendek rantai proses.
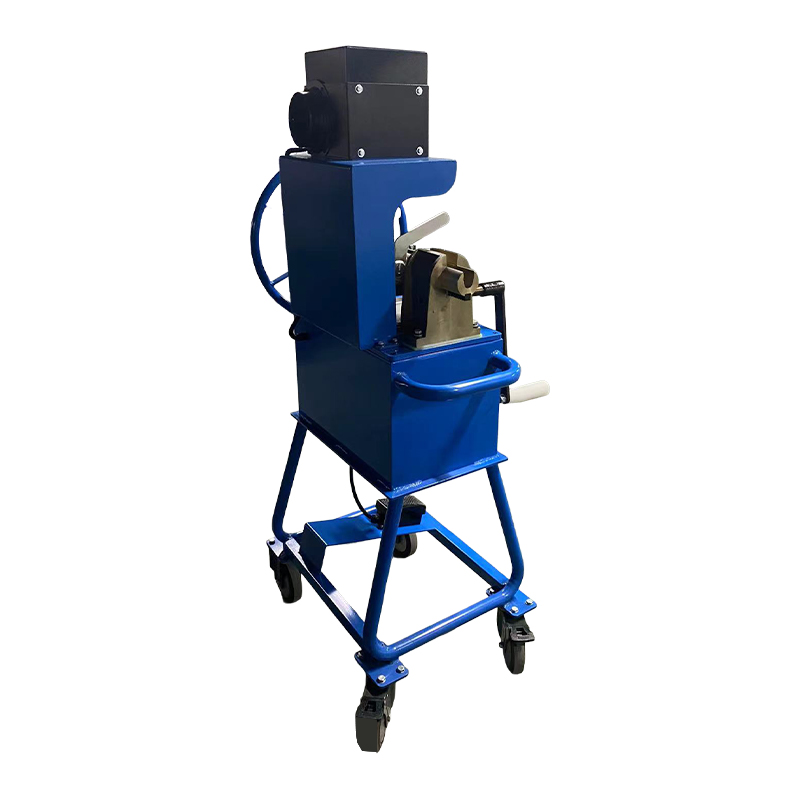 Mesin Anil Tali Kawat Baja RDQ-1010 Stasiun kerja anil khusus ini memproses ujung tali kawat tertentu tanpa memanaskan ulang seluruh kumparan, sehingga mengurangi penggunaan energi tungku dan memperpendek rantai proses. Ini menangani beberapa dimensi tali tanpa penggantian bagian. Lihat Produk →
Dengan menyelaraskan pemilihan pembawa dengan keluaran kumparan dan peralatan penyelesaian, prosesor menciptakan aliran material yang berkesinambungan: kumparan yang stabil, transfer yang aman, anil yang seragam, dan geometri ujung yang konsisten. Aliran tersebut tidak hanya meningkatkan kualitas tetapi juga efisiensi tenaga kerja, karena operator menghabiskan lebih sedikit waktu untuk memperbaiki kerusakan tepi dan mengatur ulang kumparan.
Bacaan Terkait
Pembawa adalah penghubung antara coiler dan tungku; mencocokkan dimensi dan pola dukungannya pada kedua peralatan menghilangkan seluruh permasalahan penanganan dan kualitas.
Pemeliharaan dan Kehidupan Layanan Pembawa Annealing
Pembawa anil yang dibangun dengan baik dapat bertahan selama bertahun-tahun, tetapi hanya jika pabrik memeriksanya pada jadwal yang tetap dan memperbaiki kerusakan kecil sebelum menjadi masalah kualitas. Bahan pembawa yang terabaikan akan menimbulkan gerinda yang tajam, pelat penyangga yang kendur, dan endapan kerak berat yang secara langsung menyebabkan cacat akibat goresan dan perubahan warna.
Kegiatan perawatan yang paling penting adalah pemeriksaan rutin terhadap semua permukaan yang bersentuhan dengan kawat. Gerinda dan percikan las harus segera diratakan. Batang penyangga yang terdistorsi harus diluruskan atau diganti sebelum pembebanan berikutnya, karena batang yang mengalami deformasi mengubah distribusi tekanan di seluruh tumpukan kumparan dan meningkatkan risiko lengket.
| Frekuensi | Barang Inspeksi | Kriteria Penerimaan |
|---|---|---|
| Setelah setiap siklus | Permukaan kontak koil untuk penumpukan kerak dan gerinda | Tidak ada tonjolan melebihi 0,5 mm |
| Bulanan | Kerataan melintasi bidang pendukung | Penyimpangan kurang dari 5 mm pada lebar pembawa |
| Triwulanan | Kondisi las dan terlihat retak | Tidak ada retakan yang terlihat lebih panjang dari 10 mm |
| Sebelum kampanye tungku | Bahan thickness at high-stress points | Ketebalan tersisa minimal 70 persen dari aslinya |
Metode pembersihan tergantung pada bahannya. Pembawa baja karbon dapat dibersihkan dengan sikat kawat atau peledakan selama penghentian tungku terjadwal. Pembawa tahan panas dari baja tahan karat dan cor paling baik dibersihkan dengan peledakan lembut atau pengawetan kimia untuk menghindari kerusakan lapisan oksida pelindung. Hindari air untuk memadamkan pembawa panas; kejutan termal akan merusak bingkai dan memperpendek umurnya.
Pekerjaan perbaikan harus dilakukan dengan bahan pengisi yang sesuai dengan logam dasar pembawa. Penggunaan kawat las baja ringan biasa pada pembawa tahan panas menciptakan zona paduan rendah yang teroksidasi dengan cepat dan menjadi titik kegagalan pertama. Pabrikan yang andal dapat menyediakan batang perbaikan yang benar dan juga dapat mengerjakan ulang permukaan penyangga ketika pekerjaan perbaikan yang terakumulasi membuat pembawa tidak rata.
Penggantian harus dilakukan jika salah satu kondisi berikut muncul: penipisan material di bawah 70 persen ketebalan asli, retakan berulang pada las penahan beban, deformasi permanen lebih besar dari 5 mm pada bidang penyangga, atau hilangnya area terbuka akibat akumulasi kerak yang tidak dapat dihilangkan dengan pembersihan. Mengoperasikan pembawa yang aus melebihi batas ini akan membahayakan seluruh tumpukan kumparan.
Pemeliharaan kapal induk adalah pengendalian kualitas, bukan pemeliharaan; inspeksi 30 menit sebelum setiap pemuatan mencegah penolakan lengket dan tergores yang menghapus seluruh batch.
FAQ: Annealing Carrier untuk Wire Coiler
Untuk apa pembawa anil untuk gulungan kawat digunakan?Ini mendukung dan memisahkan kumparan kawat selama anil batch, mencegah lengket dan tergores, memungkinkan sirkulasi atmosfer tungku di sekitar dan melalui tumpukan kumparan, dan menstabilkan tumpukan untuk pengangkatan dan pengisian tungku yang aman. |
Mengapa kumparan kawat saling menempel selama anil?Pada suhu anil, permukaan baja bersih yang bersentuhan langsung dapat terikat melalui difusi. Tekanan tekan dari tumpukan kumparan meningkatkan derajat kontak, sehingga mengurangi area kontak melalui desain pembawa adalah tindakan pencegahan utama. |
Bahan apa yang harus dibuat dari pembawa anil?Untuk siklus di bawah 600°C, baja karbon lebih ekonomis. Untuk suhu yang lebih tinggi, lebih disukai baja tahan panas paduan rendah, baja tahan karat 304 atau 310S, atau paduan tahan panas cor. Pilihannya bergantung pada suhu siklus puncak, atmosfer, dan target masa pakai. |
Berapa banyak kumparan yang dapat ditumpuk pada satu pembawa anil?Itu tergantung pada desain pembawa, berat kumparan, dan tinggi tungku. Aturan umumnya adalah menjaga beban lapisan bawah di bawah batas mulur kawat dan material pembawa; empat hingga enam kumparan umum untuk ukuran kawat sedang. |
Berapa lama pembawa anil bertahan?Pembawa baja karbon fabrikasi biasanya bertahan dua hingga empat tahun dalam layanan suhu rendah, sedangkan pembawa cor tahan panas dapat bertahan delapan hingga dua belas tahun. Praktik pembersihan dan penanganan yang hati-hati sama pentingnya dengan kualitas material. |
Dapatkah pembawa dari pemasok lain digunakan dengan tungku yang sudah ada?Ya, asalkan tapak, tinggi tumpukan, area terbuka, dan tingkat material sesuai dengan tungku dan prosesnya. Pabrikan yang memiliki reputasi baik biasanya akan menanyakan gambar tungku dan parameter koil sebelum memproduksi kapal induk. |
Apakah pembawa anil mempengaruhi waktu siklus?Secara signifikan. Pembawa dengan area terbuka terbatas memperlambat pertukaran atmosfer dan perpindahan panas, sehingga dapat memperpanjang waktu siklus sebesar 10 hingga 20 persen. Pembawa yang dioptimalkan mengurangi penyimpangan suhu di dalam tumpukan koil dan dapat memperpendek siklus tanpa risiko terhadap kualitas produk. |
Sebagian besar masalah terkait pengangkut dapat dicegah dengan jenis, bahan, rutinitas pemeriksaan yang benar, dan pemasok yang memahami jalur pemrosesan kawat secara lengkap.
Pemikiran Akhir tentang Annealing Carriers untuk Wire Coiler
Pembawa anil adalah pekerja yang tenang di pabrik pemrosesan kawat. Mereka melihat setiap siklus, menyerap setiap perubahan suhu, dan menanggung seluruh beban tumpukan kumparan, namun seringkali menjadi komponen terakhir yang ditinjau ketika tingkat kerusakan meningkat. Bukti dari lapangan konsisten: geometri pembawa, material, dan kondisi adalah perbedaan antara proses anil yang stabil dan proses yang menghasilkan skrap yang terputus-putus.
Saat Anda memilih pembawa, mulailah dari data proses Anda sendiri, termasuk kumparan terberat, siklus terpanas, jenis atmosfer, dan rute penanganan dari kumparan ke tungku. Cocokkan jenis dan bahan pengangkut dengan nomor tersebut, beli dari produsen yang dapat mengesahkan bahan tersebut, dan periksa pengangkut pada jadwal yang tetap. Biaya pembawa yang dirancang dengan baik hanya sebagian kecil dari nilai kumparan yang dilindunginya.
Jika Anda mengoperasikan jalur pemrosesan tali kawat dan memerlukan peralatan untuk melengkapi rantai, termasuk penggulungan, penggulungan, anil, lancip, dan pengepresan, perusahaan kami memasok mesin yang dirancang untuk bekerja sama dengan logika produksi yang sama seperti yang dijelaskan dalam artikel ini. Anda dapat meninjau rangkaian produk di situs web ini atau menghubungi tim teknik kami dengan parameter koil dan gambar tungku Anda.
Pembawa anil yang dipilih dengan tepat, dikombinasikan dengan pemeliharaan yang disiplin, dapat mengurangi cacat lengket dan tergores hingga lebih dari setengahnya dan biasanya merupakan peningkatan keandalan paling hemat biaya yang tersedia untuk anil kumparan kawat.
PRODUK KAMI
Produk yang Direkomendasikan
Berita
-
-
Tali kawat dua belas milimeter, selempang jadi 4,5 meter, dan kesalahan pemotongan 10 mm. Begitulah urutan yang ditemui banyak toko gendongan pada hari Senin pagi: mata tidak tertuju pada tempat...
READ MORE -
Bayangkan sebuah bengkel yang baru saja memenangkan kontrak untuk memproduksi 120 sling tali kawat yang identik, masing-masing sepanjang 3,75 meter dengan selongsong aluminium di salah satu ujun...
READ MORE -
Kepala melingkar adalah rakitan berputar yang menerima tali kawat, ujung kawat anil, atau batang kawat dan membentuknya menjadi kumparan spiral yang dikontrol dengan ketat. Untuk produsen yang m...
READ MORE -
Sebuah pemroses tali kawat di Asia Tenggara baru-baru ini menolak hampir 30 persen batch anil karena kumparan saling menempel dan lapisan luarnya tergores sehingga tidak dapat diperbaiki lagi. P...
READ MORE
Tetap berhubungan dengan Xingtai.

Jika Anda memerlukan peralatan hidrolik khusus atau konsultasi teknis, silakan jangan ragu untuk menghubungi Tim Penjualan dan Teknik Xingtai.
Tautan Cepat
Kategori Produk
Hubungi Kami
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Jalan Longgang No.3, Jalan Pelabuhan Gaogang, Kota Taizhou, Cina.
Hak Cipta © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Semua Hak Dilindungi Undang-undang. Produsen mesin hidrolik khusus Pabrik tali kawat grosir swagers

