


Selempang mata bisa terlihat sempurna namun tetap menjadi beban. Selempang tali kawat pengaman ferrule 16 mm yang ditekan dengan cetakan yang sesuai pada tonase penuh, menggunakan ferrule alumin...
READ MORESelempang mata bisa terlihat sempurna namun tetap menjadi beban. Selempang tali kawat pengaman ferrule 16 mm yang ditekan dengan cetakan yang sesuai pada tonase penuh, menggunakan ferrule aluminium bersertifikat kekerasan, bukanlah produk yang sama dengan produk yang diperas di toko press yang tidak pernah mencapai tonase yang dibutuhkan ferrule, meskipun keduanya duduk berdampingan di rak yang sama. Perbedaannya muncul dalam ujian pembuktian atau dalam pekerjaan, dan pada saat itu argumentasinya menjadi mahal.
Jawaban singkatnya begini: batas beban kerja selempang mata tidak ditentukan oleh talinya. Ditentukan pada saat terminasi, dimana tali, ferrule dan gaya tekan bersatu. Setiap elemen lainnya, termasuk konstruksi tali, bidal, dan tanda pengenal, ada terutama untuk melindungi persimpangan tersebut.
Berikut ini mencakup jenis-jenis eye sling yang akan Anda temui dalam pekerjaan pengangkatan, tali-temali, penarik dan kelautan, bagaimana mata tali kawat sebenarnya dibentuk dan ditekan, bagaimana mencocokkan tonase tekan dengan diameter tali, apa yang harus diverifikasi pada saat pengiriman, dan modus kegagalan yang menunjukkan masalah yang mendesak dan bukan keausan biasa.
Sekilas tentang Selempang Mata: Jenis, Bahan, dan Kesesuaiannya
Selempang mata adalah selempang apa pun yang ujungnya ditutup membentuk lingkaran. Lingkaran tersebut dapat dibuat dengan menekan ferrule ke ujung tali yang dibalik, dengan membelah dan menyusun kembali untaian untuk membentuk mata Flemish, dengan menyelipkan untaian kembali ke badan tali, dengan memasukkan tali ke dalam soket, atau dengan melipat dan menjahit anyaman. Metode konstruksi, bukan materialnya saja, yang menentukan kekuatan dan aturan pemeriksaan.
| Tipe selempang mata | Bagaimana mata terbentuk | Bahan khas | Dimana biasanya digunakan |
|---|---|---|---|
| Selempang mata tali kawat yang diamankan dengan ferrule | Ujung tali diubah kembali menjadi ferrule aluminium atau baja dan ditekan secara hidrolik | Tali baja galvanis atau terang, kelas 6x19 atau 6x36 | Pengangkatan umum, pengikatan, penarik, pekerjaan dek laut |
| Selempang tali kawat mata Flemish | Tali dibelah menjadi dua bagian, dipasang kembali di sekeliling ferrule baja, lalu ditutup | Tali baja multi-untai | Pengangkatan berat yang memerlukan efisiensi terminasi tinggi |
| Mata tali kawat yang disambung dengan tangan | Untaian diselipkan kembali ke badan tali dengan sambungan tradisional | Tali baja, sering kali digalvanis | Pengakhiran yang sudah lama dilakukan, perbaikan lapangan, tambatan |
| Penghentian soket | Ujung tali dibuka dan ditambatkan pada soket yang telah dituang logam atau resin | Tali baja dengan soket baja | Orang struktural, liontin derek, instalasi permanen |
| Selempang mata balik jaring datar | Anyaman dilipat kembali dan dijahit | Anyaman nilon atau poliester | Beban sensitif terhadap goresan, tugas ringan hingga sedang |
Saat Anda membandingkan tali selempang tali kawat dengan selempang web, trade-off jarang hanya terletak pada harga saja. Selempang mata tali kawat jauh lebih tahan terhadap abrasi, panas, dan ujung tajam, tetapi lebih berat dan kurang tahan terhadap permukaan yang dicat atau dipoles. Selempang jaring mata balik lembut dan ringan, namun kekuatannya bergantung pada pola jahitan dan menjaga kain dari luka dan serangan bahan kimia.
Tiga variabel menentukan konstruksi mana yang cocok untuk suatu pekerjaan:
- Ukuran tali atau anyaman terhadap beban, dinyatakan sebagai batas beban kerja, bukan gaya putus.
- Lingkungan, termasuk semprotan garam, asam, paparan sinar UV, dan suhu pengoperasian.
- Jumlah siklus beban, karena kelelahan pada mulut ferrule adalah alasan umum mengapa gendongan mata tidak digunakan lagi.
Selempang mata membawa beban terukurnya melalui mata, sehingga simpulnya merupakan terminasi, bukan tikungan. Periksa dan tentukan terminasi terlebih dahulu, dan perlakukan tali sebagai elemen pendukung.
Di dalam Selempang Mata Tali Kawat: Tali, Ferrule, Bidal, dan Terminal
Empat komponen menentukan bagaimana perilaku sling mata tali kawat di bawah beban. Masing-masing memiliki spesifikasi yang dapat diperiksa, dan masing-masing dapat ditentukan dengan buruk tanpa ada yang menyadarinya sampai uji pembuktian mengungkapnya.
Tali
Kelas tali mengontrol seberapa erat untaian memenuhi penampang, dan pada gilirannya mempengaruhi seberapa banyak ferrule harus dikompres. Tali kelas 6x19 dengan inti serat adalah titik awal yang umum untuk sling umum, sedangkan tali kelas 6x36, dengan kabel yang lebih banyak dan lebih halus, lebih mudah ditekuk pada diameter kecil. Konstruksi inti tali kawat independen (IWRC) memberikan gaya putus yang lebih tinggi untuk diameter luar yang sama tetapi tali yang lebih kaku sehingga memerlukan gaya tekan yang lebih besar. Tali harus bersih dan bebas dari kabel putus di area yang akan berada di dalam ferrule, karena bagian yang terkorosi atau rusak merupakan fondasi yang buruk untuk mesin press apa pun.
 Ferrule Aluminium/Selongsong Aluminium DIN3093 Aluminium Ferrule/Selongsong Aluminium DIN3093 adalah komponen terminasi kabel yang dirancang secara presisi, diproduksi secara ketat untuk mematuhi standar DIN3093—standar Eropa... Lihat Produk →
Ferrules dan selongsong
Ferrule adalah tempat pemindahan beban dari tali ke fitting. Ferrule aluminium yang diproduksi dengan spesifikasi yang diakui, seperti yang dibuat dengan dimensi DIN 3093, diambil dari paduan terkontrol dan diberi perlakuan panas hingga kisaran kekerasan yang ditentukan. Aluminium yang lembut dan tidak spesifik akan berubah bentuk di bawah cetakan dan tidak akan pernah menghasilkan cengkeraman yang dibutuhkan, bahkan pada mesin press yang mencapai tonase penuh. Selongsong jam pasir menggunakan lubang berbentuk yang memisahkan dua bagian tali di dalam fitting dan mengontrol aliran logam selama pengepresan, sehingga mengurangi risiko tali terpotong sendiri.
bidal
Bidal bukanlah hiasan. Ini mengatur radius minimum yang terlihat oleh tali di dalam mata, menyebarkan tekanan bantalan pada kait atau belenggu, dan melindungi tali dari abrasi. Sling yang dinilai dengan bidal dinilai berdasarkan asumsi bahwa bidal tersebut ada.
Terminal swage
Jika ujung rakitan harus dibaut, diulir, atau dijepit daripada dikait, terminal swage menggantikan mata. Prinsip pengepresannya sama: badan baja dikompresi ke ujung tali, dan kualitas pengepresan tersebut menentukan efisiensi keseluruhan perakitan.
Ferrule dengan paduan dan kekerasan yang tidak diketahui adalah satu-satunya cacat tersembunyi yang paling umum pada sling mata berbiaya rendah, karena pemasangannya terlihat benar namun tidak memberikan pegangan yang dapat diandalkan.
Cara Pembuatan Selempang Mata: Dari Reel hingga Proof Load
Kebanyakan kesalahan yang mendesak adalah kesalahan proses, bukan kesalahan peralatan. Urutan di bawah ini mencerminkan bagaimana toko sling yang terorganisir dengan baik menangani sling mata yang diamankan dengan ferrule, dan setiap langkah dilakukan untuk melindungi terminasi.
- Keluarkan dan potong memanjang. Mesin penggulung menjaga tali tetap lurus dan tidak terpilin saat diukur dan dipotong, sehingga tidak ada sisa putaran yang disimpan dalam rakitan. Tali yang sampai pada mesin press dengan pelintiran sering kali akan menjadi sangkar burung di dalam ferrule.
- Lancip dan anil ujung tali. Annealing melemaskan kawat, menghilangkan tegangan sisa dan membakar kelebihan pelumas di bagian ujungnya, sementara pengecilan akan memadatkan untaian sehingga ujungnya memasuki ferrule dengan bersih dan terpasang dengan benar. Tergantung pada tokonya, hal ini dilakukan dengan mesin anil khusus, mesin anil dan lancip, mesin potong dan lancip, atau mesin pelebur dan lancip, karena pemotongan saja akan meninggalkan ujung melebar yang tidak dapat terpasang dengan benar.
- Masukkan tali ke dalam ferrule dan posisikan di dalam cetakan. Tali harus sepenuhnya menempel pada ujung penahan. Jika berhenti pendek, ferrule akan menahan tali lebih sedikit dari perkiraan desain, dan kekurangannya tidak akan terlihat dari luar.
- Tekan dalam satu pukulan terus menerus hingga tonase penuh. Pukulan sebagian, penekanan ulang, dan penghentian di tengah pukulan semuanya menghasilkan aliran logam yang tidak merata. Profil cetakan harus sesuai dengan ferrule, dan mesin press harus mampu mempertahankan gaya pengenalnya sepanjang langkah, bukan hanya pada bagian atas siklus.
- Ukur ferrule setelah ditekan. Panjang ferrule dan dimensi melintang adalah pemeriksaan praktis di toko. Ferrule yang mengalami deformasi di luar jendela yang diharapkan telah mengalami tekanan yang kurang atau tekanan yang berlebihan, dan kedua kondisi tersebut merupakan alasan untuk menolak perakitan.
- Bukti memuat sling yang sudah jadi. Beban bukti diterapkan pada tingkat yang disyaratkan oleh standar yang berlaku, yang mana untuk sling tali kawat biasanya dua kali batas beban kerja, meskipun standar dan penerapan yang berlaku harus selalu dikonfirmasi.
- Tandai dan tandai. Batas beban kerja, jenis sling, panjang, identifikasi pabrikan, dan tanggal pembuatan tercantum pada label tahan lama yang ditempelkan pada rakitan.
Tonase penuh yang ditahan sepanjang seluruh langkah inilah yang mengubah ferrule dari fitting menjadi terminasi, dan tidak ada inspeksi visual setelahnya yang dapat menggantikannya.
Membandingkan Efisiensi Penghentian: Saat Selempang Mata Kehilangan Kekuatan
Angka efisiensi yang diberikan untuk terminasi mata yang berbeda tidaklah sama, dan kesenjangan tersebut menjelaskan mengapa dua sling yang terbuat dari tali yang sama dapat berperilaku sangat berbeda pada beban yang sama. Bagan di bawah ini membandingkan nilai-nilai umum yang banyak dikutip untuk metode terminasi utama.
Soket dituangkan
Mata Flemish, ferrule baja
Ferrule aluminium yang ditekan
Sambungan yang diselipkan dengan tangan
Soket baji
Klip tali kawat
Polanya konsisten di seluruh referensi tali-temali yang diterbitkan: terminasi yang mengembangkan cengkeramannya secara bertahap, seperti soket yang dituangkan atau mata Flemish untai terpisah, cenderung mendekati kekuatan penuh dari tali itu sendiri, sedangkan terminasi yang bergantung pada kompresi mekanis dari fitting memusatkan tegangan pada bagian tali yang lebih pendek. Konsentrasi tersebut adalah alasan mengapa ferrule aluminium yang ditekan biasanya diperlakukan sebagai terminasi efisiensi yang sedikit lebih rendah daripada soket, meskipun dibuat dengan benar.
Dua kesimpulan praktis menyusul. Pertama, faktor desain yang diterapkan pada sling dihitung berdasarkan gaya putus tali, kemudian disesuaikan dengan efisiensi terminasi, itulah sebabnya sling mata yang dibuat dengan klip tali kawat tidak boleh dianggap setara dengan sling yang ditekan dengan ukuran tali yang sama. Kedua, angka-angka di atas merupakan nilai tipikal dan bukan jaminan, dan standar yang berlaku, geometri ferrule, kondisi cetakan, dan kompetensi operator semuanya mengubah hasil. Bengkel yang dikelola dengan baik dan memverifikasi pengepresan berdasarkan sampel biasanya dapat menunjukkan hasil yang lebih baik secara konsisten dibandingkan bengkel yang tidak terkontrol dengan menggunakan komponen yang sama.
Efisiensi terminasi menetapkan batas tertinggi pada sling mata, jadi meningkatkan tali sambil mempertahankan metode terminasi yang lemah hampir tidak menghasilkan apa-apa.
C-Frame atau Basket Frame: Memilih Mesin Press di Belakang Sling
Jika Anda membuat sling mata daripada membelinya, gaya rangka mesin press Anda akan menentukan rakitan mana yang dapat Anda tekan, seberapa cepat Anda dapat memuatnya, dan seberapa besar defleksi yang akan Anda lihat pada tonase tinggi. Kedua gaya tersebut melakukan pekerjaan yang sama, namun sesuai dengan kondisi kerja yang berbeda.
Penekan bingkai-C
Mesin press rangka C memiliki tenggorokan terbuka yang dapat diakses dari tiga sisi, sehingga memudahkan pemuatan rakitan yang telah lama selesai dan menjauhkan operator dari struktur penutup. Mesin dalam kelas ini, seperti mesin press tali kawat hidrolik yang lebih kecil, biasanya digunakan untuk tali yang lebih kecil dan untuk pekerjaan yang rakitannya tidak dapat diputar secara bebas.
Pengepres rangka keranjang
Bingkai keranjang atau bingkai tertutup mengelilingi zona tekanan. Geometri tertutup jauh lebih kaku, sehingga defleksi akibat beban berkurang dan cetakan tetap sejajar sepanjang pukulan. Hal ini paling penting ketika tonase meningkat, karena rangka yang lentur tidak akan memberikan kompresi yang sama pada cetakan seperti yang disarankan oleh pengukur tekanan. Mesin yang lebih besar, termasuk mesin sling press khusus, menggunakan desain ini untuk alasan tersebut.
 Mesin Press GT-300 Untuk Wire Rope Sling (Rangka Keranjang) Mesin press tali kawat GT-300 adalah untuk menekan tali kawat ukuran kecil dari 6 mm hingga 30mm. Lihat Produk →
| Faktor | Tekan bingkai-C | Pers bingkai keranjang |
|---|---|---|
| Kekakuan bingkai | Struktur yang lebih rendah dan terbuka lebih lentur | Struktur yang lebih tinggi dan tertutup menahan defleksi |
| Pita tonase yang khas | Ukuran tali kecil hingga sedang | Ukuran tali sedang hingga besar dan perlengkapan berat |
| Memuat akses | Tiga sisi terbuka, rakitan panjang mudah diposisikan | Memuat melalui bukaan bingkai, lebih baik untuk pekerjaan singkat yang berulang |
| Paling cocok untuk | Pekerjaan campuran, volume rendah dan perbaikan | Pembuatan sling produksi dan ferrule bertonase tinggi |
| Penyelarasan mati di bawah beban | Membutuhkan perawatan yang hati-hati | Lebih stabil melalui pukulan |
Pasokan hidraulik sama pentingnya dengan geometri rangka. Sistem pompa ganda memberikan pendekatan cepat dengan tahap tekanan rendah dan kemudian beralih ke tahap tekanan tinggi untuk kompresi sebenarnya, yang menjaga waktu siklus tetap masuk akal tanpa mengorbankan gaya akhir. Jika tahap tekanan tinggi tidak dapat mempertahankan nilai pengenalnya selama pukulan penuh, ferrule akan kurang terbentuk di tengah meskipun pukulan selesai.
Defleksi rangka mengubah peringkat tonase menjadi angka optimis, sehingga pengepresan rangka tertutup adalah pilihan yang lebih aman setelah ukuran ferrule dan diameter tali bertambah.
Apa yang Harus Dikonfirmasi Sebelum Anda Membeli Selempang Mata atau Membuatnya Sendiri
Sebagai pembeli, Anda membeli proses yang terdokumentasi, bukan seutas tali dengan lingkaran di ujungnya. Sebagai produsen atau grosir, Anda menjual barang yang sama, dan pembeli yang memahami hal ini akan meminta bukti. Daftar verifikasi singkat menghilangkan sebagian besar ketidakpastian.
Bagi pembeli gendongan yang sudah jadi
- Standar pembuatan gendongan, dinyatakan pada tag atau sertifikat, bukan dalam percakapan.
- Batas beban kerja, panjang sling dan faktor desain yang diterapkan pada gaya putus tali.
- Spesifikasi ferrule, termasuk jenis paduan dan rentang kekerasan, bukan hanya dimensi luarnya.
- Bukti memuat catatan di mana standar atau aplikasi memerlukannya.
- Ketertelusuran yang menghubungkan kumpulan ferrule, kumpulan tali, dan catatan pengepresan.
Untuk toko yang membuat sling sendiri
- Pers yang nilai tonasenya benar-benar mencakup ferrule terbesar yang ingin Anda tutup, dengan margin, bukan batasnya.
- Satu set cetakan yang cocok untuk setiap keluarga ferrule yang Anda gunakan, disimpan dalam kondisi baik dan diganti saat dipakai.
- Indikator tonase atau tekanan yang dapat dibaca oleh operator pada saat pukulan.
- Langkah meruncing atau anil, bukan hanya potongan, sehingga ujung tali terpasang sepenuhnya di dalam ferrule.
- Jendela penerimaan tertulis untuk dimensi ferrule setelah ditekan, dan aturan penolakan bila terlampaui.
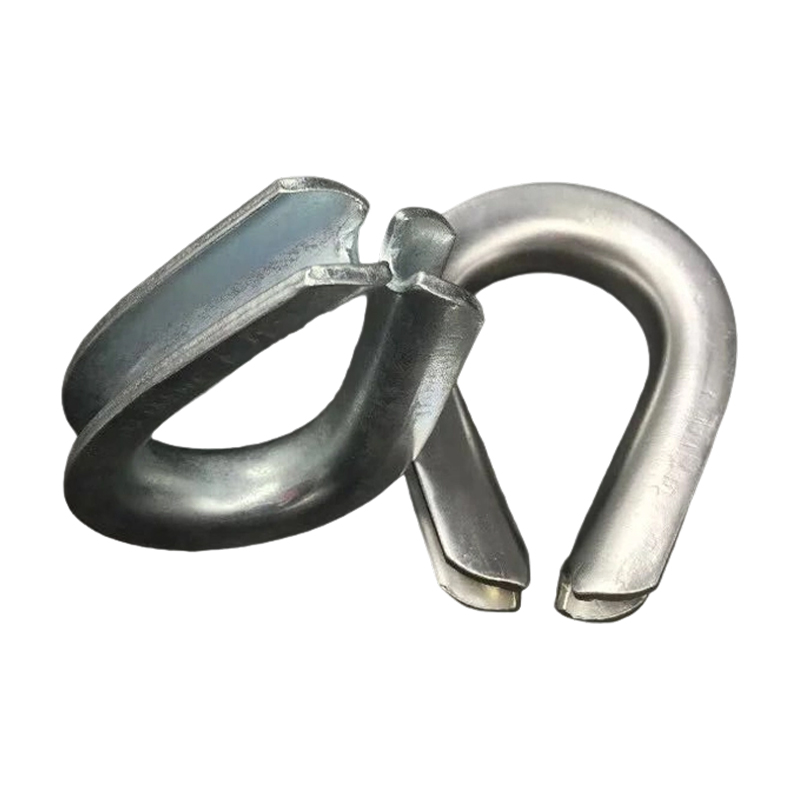 Bidal Tali Kawat Bidal tali kawat adalah perlengkapan kecil dan tahan lama yang dirancang untuk memperkuat mata (lingkaran) tali kawat, mencegah keausan, kekusutan, dan kegagalan dini pada titik sambungan... Lihat Produk →
bidal deserve a place on both lists. A sling rated with a thimble and then used without one is being loaded in a way its rating never anticipated, and the rope inside the eye will see a much tighter radius than the design intended. Matching thimble size to rope diameter is a small detail with a large effect on service life.
Jika satu pabrikan memasok mesin press dan ferrule, tonase, profil cetakan, dan geometri ferrule dikembangkan bersama-sama, bukan dirakit dari katalog yang tidak terkait. Kombinasi tersebut menghilangkan seluruh kategori ketidakcocokan, dan hal ini sering kali menjadi alasan praktis mengapa lini produksi memilih satu pemasok, bukan tiga pemasok.
Jika paduan ferrule, cetakan, dan tonase pengepres tidak pernah ditentukan sebagai satu sistem, maka sling tidak memiliki nilai pertahanan, tidak peduli seberapa bagus talinya.
Inspeksi, Toleransi, dan Mode Kegagalan yang Penting
Inspeksi selempang mata sebagian besar tentang membaca terminasi. Keausan tali mudah dilihat dan diukur, sedangkan masalah ferrule tidak kentara dan berkembang dengan cepat setelah dimulai. Tabel di bawah mencakup pemeriksaan yang sebenarnya memprediksi kegagalan.
| Titik inspeksi | Apa yang harus dicari | Hapus dari layanan kapan |
|---|---|---|
| Tubuh ferrule | Retak, goresan dalam, lubang korosi, deformasi tidak merata | Retak, atau deformasi apa pun di luar rentang waktu penerimaan yang tercatat |
| Tali di mulut ferrule | Kabel putus terkonsentrasi di titik masuk, tertekuk, leher | Jumlah kabel putus melebihi batas yang ditetapkan oleh standar yang berlaku |
| Mata dan bidal | Bidal hilang, aus, atau berputar bebas pada mata yang terdistorsi | Thimble aus, retak atau tidak ada |
| Tubuh tali | Korosi, perataan, sangkar burung, kerusakan akibat panas, perubahan warna | Korosi parah, distorsi, atau bagian apa pun yang terkena panas |
| Tandai dan tandai | Batas beban kerja tidak ada, tidak terbaca, atau tidak sesuai | Identifikasi tidak dapat dikonfirmasi |
Tali yang ditarik keluar dari ferrule hampir tidak pernah menjadi masalah tali. Ini menunjuk pada tekanan yang kurang, lubang ferrule yang terlalu besar, dadu yang tidak cocok, atau tali yang tidak dimasukkan sepenuhnya sebelum pukulan. Retakan ferrule mengarah ke arah sebaliknya, ke arah tekanan berlebih, cetakan yang aus, atau fitting dengan kekerasan di luar spesifikasi. Sangkar burung di dalam atau di luar ferrule biasanya menunjukkan bahwa talinya terpelintir selama perakitan atau ujungnya terpotong, bukan meruncing.
Perilaku korosi pada ferrule aluminium berbeda dengan pada tali di sekitarnya. Dalam lingkungan garam atau bahan kimia, fitting dapat rusak dari dalam sementara tali terlihat dapat diterima, sehingga rakitan yang digunakan dalam pekerjaan kelautan perlu mendapat perhatian lebih pada ferrule dibandingkan pada pertengahan bentang.
Tali yang terlepas dari ferrule merupakan cacat yang menekan dan bukan keausan, yang berarti hal ini harus memicu peninjauan kembali proses, bukan hanya pelepasan satu sling.
Pemeliharaan dan Disiplin Toko
Penekan yang membuat sling mata hidup di lingkungan yang keras. Partikel logam, kabut pelumas, dan siklus gaya tinggi yang berulang menyebabkan keausan pada cetakan, seal, dan komponen hidrolik, dan mesin press yang kehilangan tonase secara diam-diam akan terus menghasilkan sling yang terlihat benar. Pemeriksaan harian terhadap kondisi cetakan, level oli, dan pembacaan tekanan murah; kumpulan sling yang ditolak tidak.
Ada dua kebiasaan yang membedakan toko terpercaya dari toko lainnya. Yang pertama adalah catatan pengepresan: kumpulan ferrule, kumpulan tali, nomor cetakan, pengaturan pengepresan, operator dan tanggal. Yang kedua adalah verifikasi berkala terhadap keluaran mesin press terhadap referensi yang diketahui, sehingga alat pengukur penyimpangan ditangkap sebelum mencapai pelanggan. Panduan praktis dalam menjaga pengepres tali kawat hidrolik dalam kondisi dapat digunakan mencakup sebagian besar tugas rutin yang dibutuhkan toko selempang.
Penyimpanan juga penting. Sling yang diletakkan di atas beton lembap, terkena asap asam, atau dibiarkan di bawah sinar matahari langsung akan menua lebih cepat dibandingkan catatan kerjanya, dan ferrule aluminium sangat sensitif terhadap kontak berkepanjangan dengan bahan kimia agresif.
Pers yang kehilangan tonase tidak akan mengumumkan dirinya sendiri, sehingga verifikasi keluaran kekuatan yang terjadwal melindungi keseluruhan proses produksi.
FAQ: Selempang Mata, Ferrule, dan Pilihan Alat Pers
Untuk apa sling mata digunakan?
Selempang mata digunakan untuk menyambungkan beban ke pengait, belenggu, atau sambungan utama. Lingkaran di setiap ujungnya menyebarkan sambungan sepanjang radius dan memberi rigger titik pemasangan yang stabil, itulah sebabnya sling mata umum digunakan dalam pekerjaan pengangkatan, penarik, pengikatan, tambatan, dan tali-temali secara umum.
Bagaimana bentuk mata pada gendongan tali kawat?
Cara produksi yang paling umum adalah dengan memutar ujung tali ke belakang dan menutupnya dengan ferrule yang ditekan secara hidrolik, baik aluminium atau baja. Mata Flemish beruntai terpisah, sambungan yang diselipkan dengan tangan, dan soket yang dituangkan merupakan alternatif, masing-masing memiliki efisiensi dan karakteristik inspeksi tersendiri.
Apa yang menentukan batas beban kerja eye sling?
Batas beban kerja diperoleh dari gaya putus tali dibagi faktor desain, kemudian disesuaikan dengan efisiensi pemutusan. Karena terminasi biasanya merupakan elemen pembatas, dua sling yang dibuat dari tali yang identik dapat memikul beban terukur yang berbeda.
Apa perbedaan antara sling mata balik dan sling mata tali kawat?
Selempang mata balik biasanya berupa selempang anyaman yang kainnya telah dilipat ke belakang dan dijahit untuk membuat lingkaran. Selempang mata tali kawat menggunakan tali baja dan terminasi mekanis, yang membuatnya jauh lebih tahan terhadap abrasi, panas, dan tepi tajam, namun lebih berat dan kurang lembut pada permukaan akhir.
Apakah gendongan mata memerlukan bidal?
Jika gendongan dinilai berdasarkan asumsi bahwa bidal sudah terpasang, maka ya. Bidal mempertahankan bentuk mata, menyebarkan tekanan bantalan dan melindungi tali dari belenggu atau pengait, dan ketidakhadirannya mengubah kondisi pemuatan di dalam mata.
Berapa tonase tekan yang diperlukan untuk menekan ferrule?
Tonase bergantung pada ukuran ferrule, diameter tali, dan konstruksi tali, bukan hanya pada satu aturan praktis. Sebagai arahan umum, tali kecil ditangani dalam pita tonase yang lebih rendah dan rakitan sling yang lebih besar dipindahkan ke kisaran beberapa ratus ton, itulah sebabnya kekakuan rangka menjadi faktor penentu. Pabrikan ferrule dan mesin press harus mengkonfirmasi pengaturan untuk setiap kombinasi.
Seberapa sering sling mata harus diperiksa?
Sebagian besar sistem tempat kerja memerlukan pemeriksaan berkala yang terdokumentasi, biasanya dengan interval enam bulan atau kurang, dengan pemeriksaan yang lebih sering jika sling digunakan dalam kondisi yang parah. Setiap sling yang terlibat dalam insiden atau kelebihan beban harus diperiksa dan diuji buktinya sebelum digunakan kembali.
Apakah eye sling yang rusak bisa diperbaiki?
Ferrule dan terminasi tidak boleh diperbaiki di lapangan. Sling yang rusak biasanya dikeluarkan dari layanan, dan jika diperlukan mata pengganti, sling tersebut harus diproduksi dengan spesifikasi cetakan, tonase, dan ferrule yang benar oleh bengkel yang kompeten.
Hampir setiap pertanyaan tentang peringkat gendongan mata mengarah pada hal yang sama: terminasi, bukan talinya, yang menentukan apa yang dapat dibawa dengan aman oleh gendongan.
Sling mata berada di ujung rantai pasokan yang panjang, dan beberapa detik terakhir rantai tersebut, ketika ferrule ditekan, memutuskan apakah produk tersebut layak diberi label. Paduan ferrule yang terkontrol, cetakan yang cocok dengan fitting, mesin press yang menahan tonase penuh melalui kayuhan, ujung tali yang meruncing, dan beban bukti yang terdokumentasi bukanlah penyempurnaan opsional. Itulah perbedaan antara gendongan yang lulus ujian dan gendongan yang mampu bertahan selama satu musim.
Bagi pembeli, hal ini berarti mengajukan pertanyaan yang tidak nyaman mengenai sertifikasi dan keterlacakan dibandingkan membandingkan daftar harga. Bagi produsen dan pemasok grosir yang membuat sling dalam jumlah besar, hal ini berarti memperlakukan mesin press, cetakan, dan ferrule sebagai satu sistem yang serasi, karena rangkaian komponen yang dapat diterima secara individual tidak secara otomatis menghasilkan penghentian yang dapat diterima. Xingtai telah membuat mesin press tali kawat hidrolik, mesin annealing dan tapering, mesin reeling dan ferrule yang cocok sejak tahun 1992, yang merupakan alasan praktis mengapa variabel-variabel penekan pada rakitan ini ditentukan bersama-sama dan bukan dirakit sepotong demi sepotong.
PRODUK KAMI
Produk yang Direkomendasikan
Berita
-
-
Tali kawat dua belas milimeter, selempang jadi 4,5 meter, dan kesalahan pemotongan 10 mm. Begitulah urutan yang ditemui banyak toko gendongan pada hari Senin pagi: mata tidak tertuju pada tempat...
READ MORE -
Bayangkan sebuah bengkel yang baru saja memenangkan kontrak untuk memproduksi 120 sling tali kawat yang identik, masing-masing sepanjang 3,75 meter dengan selongsong aluminium di salah satu ujun...
READ MORE -
Kepala melingkar adalah rakitan berputar yang menerima tali kawat, ujung kawat anil, atau batang kawat dan membentuknya menjadi kumparan spiral yang dikontrol dengan ketat. Untuk produsen yang m...
READ MORE -
Sebuah pemroses tali kawat di Asia Tenggara baru-baru ini menolak hampir 30 persen batch anil karena kumparan saling menempel dan lapisan luarnya tergores sehingga tidak dapat diperbaiki lagi. P...
READ MORE
Tetap berhubungan dengan Xingtai.

Jika Anda memerlukan peralatan hidrolik khusus atau konsultasi teknis, silakan jangan ragu untuk menghubungi Tim Penjualan dan Teknik Xingtai.
Tautan Cepat
Kategori Produk
Hubungi Kami
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Jalan Longgang No.3, Jalan Pelabuhan Gaogang, Kota Taizhou, Cina.
Hak Cipta © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Semua Hak Dilindungi Undang-undang. Produsen mesin hidrolik khusus Pabrik tali kawat grosir swagers

