


Selempang mata bisa terlihat sempurna namun tetap menjadi beban. Selempang tali kawat pengaman ferrule 16 mm yang ditekan dengan cetakan yang sesuai pada tonase penuh, menggunakan ferrule alumin...
READ MOREBayangkan sebuah bengkel yang baru saja memenangkan kontrak untuk memproduksi 120 sling tali kawat yang identik, masing-masing sepanjang 3,75 meter dengan selongsong aluminium di salah satu ujungnya. Operator memasang roda pemotong dan mengukur tali pertama dengan tangan. Potongan kedua lebih panjang beberapa milimeter. Yang ketiga lebih pendek lagi. Pada saat lari selesai, sepuluh sling berada di luar toleransi panjang yang dapat diterima. Beberapa harus dibatalkan, dan penundaan tersebut menunda pengiriman. Permasalahan inilah yang dipecahkan oleh proses potong-ke-panjang yang dirancang dengan baik.
Memotong memanjang dalam pemrosesan tali kawat berarti memotong tali hingga panjang yang tepat dan dapat diulang serta menyiapkan ujungnya untuk pemutusan yang diinginkan. Ini bukanlah sebuah tindakan tunggal; ini adalah urutan terkontrol yang mencakup pengukuran, pemotongan, perawatan akhir dan, dalam banyak kasus, swaging. Bagi produsen, pemasok, dan pedagang grosir sling pengangkat, perbedaan antara garis potong-ke-panjang profesional dan bangku pemotongan acak sering kali terlihat dalam catatan keselamatan, tingkat kerusakan, dan keluhan pelanggan.
Poin penting: Pengoperasian potong-ke-panjang yang berulang adalah dasar dari setiap sling tali kawat yang aman dan efisien.
Apa Arti "Dipotong Memanjang" dalam Pemrosesan Tali Kawat?
Dipotong memanjang adalah istilah manufaktur yang digunakan ketika tali kawat dipotong dari kumparan curah ke dimensi tertentu, biasanya dengan toleransi yang ditentukan. Tidak seperti pemotongan biasa, pekerjaan potong memanjang harus menghasilkan potongan identik yang dapat dipasangi alat kelengkapan ujung seperti selongsong, bidal, atau mata tanpa penyesuaian lebih lanjut. Produk akhir dapat berupa gendongan berkaki tunggal, tali jembatan, kabel penahan, atau rakitan pengikat.
Persyaratan toleransi umum berasal dari gambar teknik atau spesifikasi pengadaan. Untuk banyak aplikasi sling pengangkat, biasanya terdapat toleransi ±1% dari panjang pemotongan. Untuk panjang yang lebih pendek, toleransi absolut ±5 mm sering digunakan. Aplikasi lepas pantai dan luar angkasa mungkin memerlukan kontrol yang lebih ketat. Mesin pemotong, metode pengukuran, dan keterampilan operator semuanya mempengaruhi terpenuhinya angka-angka ini.
Karena tali kawat merupakan produk yang terdampar, maka proses pemotongan juga mempengaruhi kondisi tali. Jika bagian ujungnya dibiarkan kasar atau berjumbai, maka selongsong yang tertekuk tidak dapat diterima dengan bersih. Inilah sebabnya mengapa pemotongan memanjang secara profesional dikaitkan dengan anil, lancip, pemanasan atau peleburan ujung-ujungnya sebelum memasang soket atau ferrule.
Poin penting: Memotong memanjang bukan sekadar operasi pemotongan; itu membangun fondasi dimensi untuk seluruh rakitan tali kawat.
Mengapa Pemotongan Panjang yang Akurat Sangat Penting untuk Keamanan dan Biaya
Akurasi panjang secara langsung mempengaruhi sudut beban sling. Sling yang terlalu panjang atau terlalu pendek 10 mm pada salah satu kakinya menyebabkan distribusi beban yang tidak merata. Pada gendongan dua kaki, hal ini dapat meningkatkan ketegangan pada satu kaki melebihi kapasitasnya. Ini bukan masalah kosmetik; ini adalah masalah keselamatan yang meningkat.
Di bidang manufaktur, panjang yang tidak akurat menyebabkan pengerjaan ulang yang mahal. Jika tali dipotong terlalu panjang, tidak mungkin memotongnya setelah diayunkan tanpa merusak fittingnya. Jika terlalu pendek, seluruh bagiannya menjadi bekas. Selama setahun, kerugian ini bisa sangat besar bagi pemasok OEM atau pedagang grosir yang mengelola banyak pesanan batch.
Panjang pengulangan juga meningkatkan produktivitas. Ketika setiap potongan tiba di stasiun swaging dengan dimensi yang sama, operator dapat mengatur mesin press satu kali dan memproses semua potongan dengan cepat. Hal ini sangat penting untuk produksi dalam jumlah besar.
Terakhir, sistem mutu yang diaudit sering kali meminta ketertelusuran. Garis potong-ke-panjang yang dikelola dengan baik mencatat panjang nominal, panjang terukur, dan nomor batch, mendukung kepatuhan terhadap standar seperti ASME B30.9 atau EN 13414.
Intinya: Pemotongan memanjang yang akurat mencegah kegagalan untai dini, mengurangi sisa, dan memungkinkan perakitan berulang.
Proses Potong-Panjang Tali Kawat Langkah demi Langkah
Pengoperasian potong-ke-panjang yang andal mengikuti urutan yang melindungi tali dan mendukung terminasi selanjutnya. Urutan pastinya mungkin berbeda, namun langkah intinya tetap sama.
- Mengukur dan memberi makan: Tali kawat ditarik dari kumparan atau gulungan melalui roda pengukur atau sensor laser. Penghitung mencatat panjangnya dan menghentikan pengumpanan pada nilai target. Ini menghilangkan kebutuhan untuk menandai setiap tali secara manual.
- Memotong tali: Unit pemotongnya dapat menggunakan gergaji, roda abrasif, atau pisau hidrolik. Mesin potong dan lancip khusus menggabungkan pemotongan dengan operasi lancip. Pemotongan mekanis lebih disukai untuk ujung yang bersih tanpa kerusakan akibat panas yang berlebihan.
- Annealing atau meruncingkan ujungnya: Setelah dipotong, untaian ujung harus menyatu atau meruncing agar tidak terurai saat fitting ditekan. Mesin pemotong dan lancip tali kawat seperti RDQ1012 memanaskan ujungnya secara lokal dan membentuk ujung berbentuk kerucut yang halus. Langkah ini penting sebelum menarik tali melalui selongsong atau memasukkannya ke dalam soket.
- Mengayunkan fitting ujung: Ujung tali yang sudah jadi ditempatkan di dalam selongsong aluminium atau baja, dan mesin press hidrolik memberikan tekanan radial yang tinggi. Pers menekan selongsong ke dalam untaian tali, menciptakan sambungan mekanis yang kuat. Gaya swaging harus sesuai dengan selongsong, diameter tali, dan konstruksi.
- Pemeriksaan akhir: Selongsong yang berkerut diperiksa dengan pengukur go/no-go. Panjang total diverifikasi saat tali berada di bawah tegangan ringan. Barang apa pun yang di luar spesifikasi akan ditolak sebelum dikemas.
 Mesin Pemotong dan Tapering Tali Kawat RDQ-1012 untuk Persiapan Ujung yang Tepat Mesin ini melelehkan ujung tali menjadi bentuk kerucut atau spiral yang rapi, membuat transisi ke swaging menjadi lebih mulus. Cocok untuk tali elevator, penambangan, dan derek dalam kisaran diameter tetap tanpa perubahan bagian. Lihat Produk →
Tahap pemotongan dan pengurangan adalah saat banyak bengkel gagal. Penggiling sudut sederhana meninggalkan ujung kasar yang sulit dimasukkan ke dalam selongsong. Dengan menggunakan mesin yang dirancang untuk memotong dan meruncing, Anda dapat membuat langkah swaging berikutnya menjadi lebih konsisten.
Poin utama: Urutan operasi itu penting. Jika Anda melewatkan persiapan akhir, swaging press tidak dapat menghasilkan penghentian yang dapat diandalkan.
Memilih Peralatan Potong-Panjang yang Tepat
Untuk membuat garis potong-ke-panjang yang andal, Anda perlu memikirkan lebih dari sekadar alat pemotong. Komponen utamanya adalah sistem decoiling atau payoff, alat pengukur, mesin potong dan lancip, dan mesin swaging hidrolik. Jika Anda membelinya secara terpisah, Anda harus memastikan keduanya berfungsi bersama. Jika Anda membeli dari satu produsen, kompatibilitasnya sudah teratasi.
Tabel di bawah ini memberikan perbandingan singkat jenis mesin utama yang digunakan dalam bengkel potong memanjang tali kawat.
| Jenis mesin | Fungsi utama | Keluaran yang khas |
|---|---|---|
| Mesin potong dan lancip | Memotong tali dan menyatukan ujungnya | Ujung tali yang bersih dan meruncing siap untuk diayunkan |
| Mesin anil dan lancip | Anneals berakhir dan bentuknya lancip | Ujung yang meruncing dan bebas stres untuk rakitan berkekuatan tinggi |
| Mesin swaging hidrolik | Menekan selongsong dan soket ke tali | Terminasi selesai dengan kompresi terkontrol |
| Peralatan pengukuran dan pembayaran | Memberi makan dan mengukur tali dari koil | Panjang pemotongan yang konsisten dengan input operator minimal |
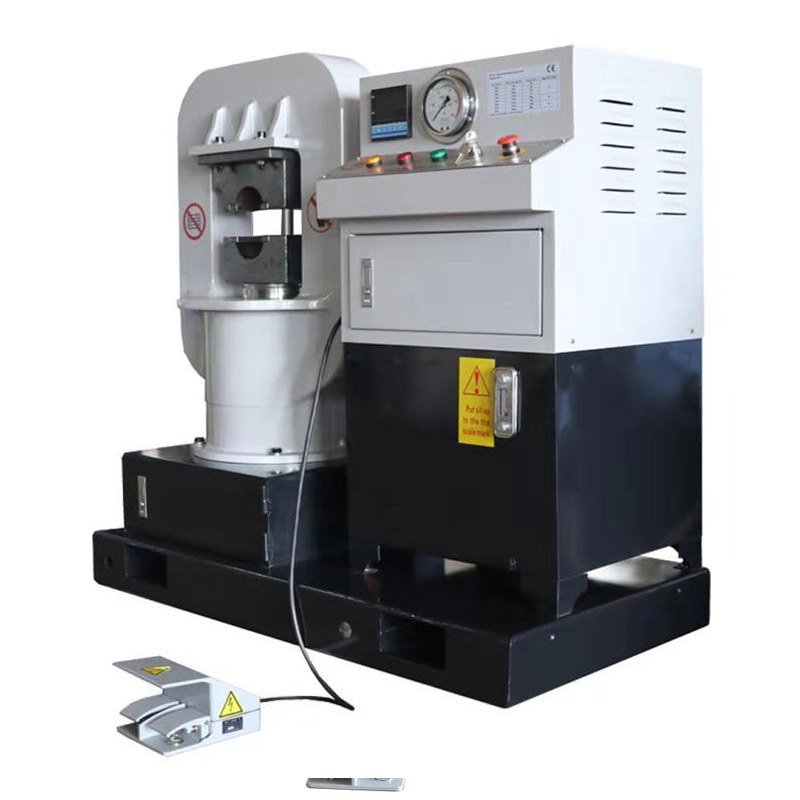 GT-200 Mesin Press Tali Kawat Baja Rangka Keranjang untuk Selongsong Diameter Kecil Ideal untuk menekan selongsong pada tali mulai dari 2 hingga 24 mm, mesin press bersertifikasi CE ini dilengkapi dengan rangka keranjang kompak, piston berhenti di posisi mana pun, dan pengoperasian sederhana untuk penghentian sling yang konsisten. Lihat Produk →
Saat memilih alat press swaging, perhatikan bukaan rahang maksimum, kekuatan penekanan, dan kompatibilitas cetakan. Misalnya, mesin press rangka keranjang GT200 seringkali cukup untuk selongsong yang digunakan pada tali 6x19 dan 6x37 dengan rentang diameter umum. Pers juga harus memberikan pukulan pendekatan yang cepat dan pukulan tekanan yang lambat untuk menghindari kerusakan pada helaian rambut.
 Ferrule atau Selongsong Aluminium per DIN3093 untuk Pengakhiran Tali yang Andal Ferrule aluminium yang sesuai dengan DIN3093 ini cocok dengan diameter tali dari 4 hingga 20 mm dan menghasilkan kerutan yang aman dan tahan korosi, sehingga mengurangi risiko tercabut saat dipasangkan dengan cetakan pengepres yang benar. Lihat Produk →
Jangan lupakan perlengkapannya. Ferrule aluminium banyak digunakan dalam produksi sling yang dipotong memanjang karena dapat berubah bentuk di bawah tekanan dan sesuai dengan kontur tali. Bahan ferrule, diameter dalam dan ketebalan dinding harus sesuai dengan tali. Menggunakan ferrule generik dengan paduan yang salah adalah penyebab umum penarikan dini.
Untuk pilihan lengkap, tinjau rangkaian mesin pengepres soket tali kawat untuk memastikan model mana yang sesuai dengan diameter tali maksimum dan gaya tekan yang diperlukan.
Aturan seleksi: Cocokkan peralatan potong, tirus, dan swaging sebagai satu sistem, bukan sebagai mesin yang berdiri sendiri.
Kesalahan Umum Memotong Panjang dan Cara Menghindarinya
- Mengandalkan pengukuran pita manual: Penandaan dengan tangan menyebabkan kesalahan manusia, terutama pada tali yang panjang. Gunakan roda pengukur atau pembuat enkode pada sistem pembayaran.
- Mengabaikan pemanjangan tali: Tali yang mengalami tegangan mungkin sedikit meregang saat diukur, kemudian muncul kembali setelah dipotong. Ukur pada tegangan yang rendah dan dapat direproduksi, atau terapkan faktor koreksi untuk konstruksi tali.
- Menggunakan metode pemotongan yang salah: Panas dari roda abrasif dapat merusak inti dan untaian yang berdekatan. Untuk tali yang sensitif terhadap panas, gunakan gunting hidrolik atau mesin potong dan lancip khusus dengan pemanasan terkontrol.
- Melewatkan persiapan akhir: Memotong tali dan membiarkan ujungnya mentah membuat proses swaging menjadi sulit dan dapat menyebabkan selongsong tergelincir. Selalu lancip atau gabungkan ujungnya sebelum mendorongnya ke dalam ferrule.
- Memilih mesin press berukuran kecil: Mesin press dengan tonase yang tidak mencukupi tidak dapat menutup selongsong sepenuhnya, sehingga menghasilkan gaya tarik keluar yang rendah. Periksa gaya tekan terhadap beban kompresi yang diperlukan selongsong.
- Tidak memverifikasi setelah bagian pertama: Jika potongan pertama sudah benar, operator sering kali menganggap potongan lainnya sudah benar. Periksa panjangnya dan ukur kembali setelah setiap penggantian batch atau penggantian bilah.
Pesan utama: Sebagian besar cacat potong memanjang berasal dari pengendalian proses, bukan dari tali itu sendiri.
Tips Perawatan untuk Mesin Potong Panjang
Mesin potong memanjang memerlukan perawatan rutin untuk menjaga akurasi. Cetakan yang longgar, bilah yang aus, dan katup hidrolik yang kotor semuanya mengubah keluaran.
Periksalah pisau pemotong atau tepi gunting secara berkala. Pisau yang tumpul akan menghasilkan ujung yang kasar dan dapat merusak bentuk tali. Untuk unit lancip yang dipanaskan, pantau suhu dan waktu tunggunya. Suhu yang terlalu tinggi dapat melelehkan inti; suhu yang terlalu rendah akan menghasilkan lancip yang lemah.
Untuk pengepres hidrolik, periksa level oli, tekanan, dan segel silinder. Oli yang terkontaminasi menyebabkan lonjakan tekanan dan goyangan yang tidak teratur. Gunakan viskositas dan interval penggantian yang direkomendasikan pabrikan.
Kalibrasi juga sistem pengukuran panjang. Kesalahan kecil pada diameter roda encoder dapat menghasilkan kesalahan kumulatif dalam jangka panjang. Bersihkan roda dan periksa kelilingnya dengan panjang pengujian setidaknya seminggu sekali.
Ikuti selengkapnya tindakan pencegahan pemeliharaan untuk pengepres hidrolik tali kawat untuk menghindari waktu henti yang tidak direncanakan.
Ingat: Perawatan preventif lebih murah dibandingkan pengerjaan ulang sling yang ditolak.
Pertanyaan yang Sering Diajukan Tentang Tali Kawat yang Dipotong Menjadi Panjang
Tali kawat dipotong memanjang?Potong memanjang berarti memotong tali kawat dari suatu kumparan hingga dimensi tertentu dengan toleransi yang terkendali. Dalam praktiknya, hal ini mencakup menyiapkan ujung tali sehingga dapat menerima selongsong atau soket yang dapat digerakkan. Hasilnya adalah potongan siap dirakit yang digunakan dalam sling, pengikat, atau kabel struktural. |
Toleransi apa yang dapat dicapai saat memotong tali kawat menjadi panjang?Toleransi umumnya adalah ±1% dari panjang potongan untuk pekerjaan sling umum. Banyak gambar produksi menggunakan ±5 mm untuk potongan yang lebih pendek. Aplikasi kelas atas mungkin memerlukan kontrol yang lebih ketat, yang biasanya memerlukan roda pengukur yang presisi, tegangan hasil yang stabil, dan mesin pemotong yang terkalibrasi. |
Apakah anil diperlukan sebelum mengayunkan tali yang dipotong memanjang?Anil tidak selalu diperlukan, tetapi beberapa bentuk persiapan akhir diperlukan. Meruncingkan atau menyatukan ujung tali akan mencegah helaian tali menyebar dan memudahkan untuk mendorong tali ke dalam selongsong. Annealing juga mengurangi kekerasan dan membantu gigitan selongsong lebih merata, yang berguna untuk rakitan berkekuatan tinggi. |
Dapatkah roda potong manual digunakan untuk pekerjaan potong memanjang?Roda pemotong manual dapat digunakan untuk pekerjaan perbaikan sederhana, namun tidak direkomendasikan untuk pekerjaan pemotongan produksi. Ini menghasilkan hasil yang tidak konsisten, menimbulkan kerusakan akibat panas dan sangat bergantung pada keterampilan operator. Mesin pemotong dan lancip tali kawat khusus memberikan panjang yang dapat diulang, ujung yang bersih, dan lancip yang telah disiapkan untuk langkah swaging berikutnya. |
Bagaimana cara memilih alat press swaging hidraulik yang tepat untuk sling yang dipotong memanjang?Pilih alat press berdasarkan diameter tali, dimensi selongsong, dan gaya tarik yang dibutuhkan. Periksa bukaan rahang, gaya tekan, kompatibilitas cetakan, dan kecepatan siklus. Mesin press rangka keranjang seperti GT200 adalah titik awal praktis untuk banyak konstruksi tali kawat 6x19 dan 6x37. Jika Anda juga memproduksi soket, model yang lebih besar mungkin diperlukan. |
Catatan FAQ terakhir: Jawaban yang baik untuk pertanyaan-pertanyaan yang bersifat potong panjang selalu berasal dari pengukuran yang konsisten, pemotongan yang terkontrol, dan swaging yang terverifikasi.
Produksi tali kawat yang dipotong memanjang bukanlah keputusan mesin tunggal. Ini adalah sistem yang menghubungkan pengukuran, pemotongan, persiapan akhir, swaging, dan inspeksi. Memilih peralatan yang tepat untuk setiap langkah, dan menjaga peralatan tersebut tetap terkendali, memungkinkan produsen, pemasok, atau pedagang grosir menghasilkan perakitan yang aman dan konsisten.
Baik Anda mengoperasikan toko tali-temali kecil atau pabrik perakitan kabel besar, mulailah dengan mesin pemotong dan lancip yang andal, pasangkan dengan mesin press hidrolik dengan ukuran yang tepat, dan gunakan ferrule aluminium atau baja bersertifikat. Kombinasi tersebut memberi Anda kemampuan pengulangan yang menuntut pekerjaan yang memakan waktu lama.
Pikiran terakhir: Berinvestasilah dalam pengendalian proses seperti halnya dalam perangkat keras mesin, dan hasil potong-panjang Anda akan tetap berada dalam toleransi selama bertahun-tahun.
PRODUK KAMI
Produk yang Direkomendasikan
Berita
-
-
Tali kawat dua belas milimeter, selempang jadi 4,5 meter, dan kesalahan pemotongan 10 mm. Begitulah urutan yang ditemui banyak toko gendongan pada hari Senin pagi: mata tidak tertuju pada tempat...
READ MORE -
Bayangkan sebuah bengkel yang baru saja memenangkan kontrak untuk memproduksi 120 sling tali kawat yang identik, masing-masing sepanjang 3,75 meter dengan selongsong aluminium di salah satu ujun...
READ MORE -
Kepala melingkar adalah rakitan berputar yang menerima tali kawat, ujung kawat anil, atau batang kawat dan membentuknya menjadi kumparan spiral yang dikontrol dengan ketat. Untuk produsen yang m...
READ MORE -
Sebuah pemroses tali kawat di Asia Tenggara baru-baru ini menolak hampir 30 persen batch anil karena kumparan saling menempel dan lapisan luarnya tergores sehingga tidak dapat diperbaiki lagi. P...
READ MORE
Tetap berhubungan dengan Xingtai.

Jika Anda memerlukan peralatan hidrolik khusus atau konsultasi teknis, silakan jangan ragu untuk menghubungi Tim Penjualan dan Teknik Xingtai.
Tautan Cepat
Kategori Produk
Hubungi Kami
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Jalan Longgang No.3, Jalan Pelabuhan Gaogang, Kota Taizhou, Cina.
Hak Cipta © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Semua Hak Dilindungi Undang-undang. Produsen mesin hidrolik khusus Pabrik tali kawat grosir swagers

